Deyjasteypa
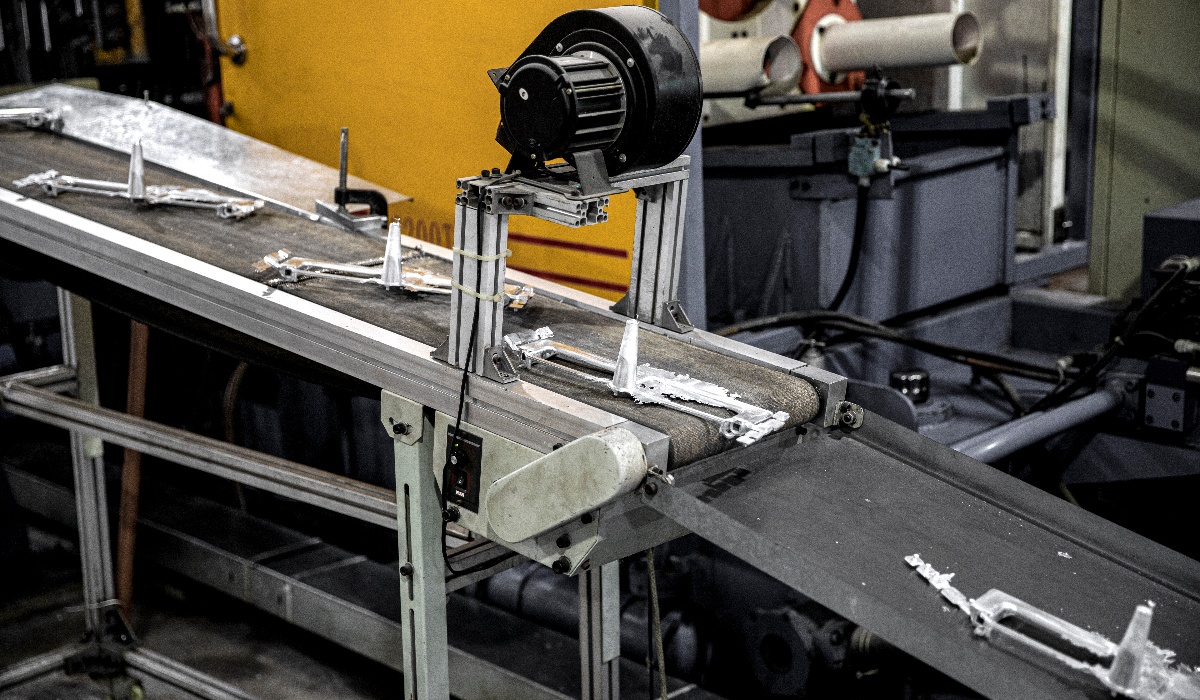
Deyjasteypuferlið felst í því að þrýsta bráðnum málmi í mót undir miklum þrýstingi til að mynda ýmsar flóknar gerðir af hurðarbúnaðarhlutum. Þetta ferli þarf að taka mjög stuttan tíma til að koma í veg fyrir að málmurinn kólni og storkni. Eftir að fljótandi málmurinn hefur verið sprautaður inn í mótið þarf hann að kæla og storkna. Kælingarferlið tekur venjulega nokkrar sekúndur til nokkurra mínútna, allt eftir stærð og lögun hlutarins. Eftir kælingu er hlutinn fjarlægður úr mótinu og unninn síðar.
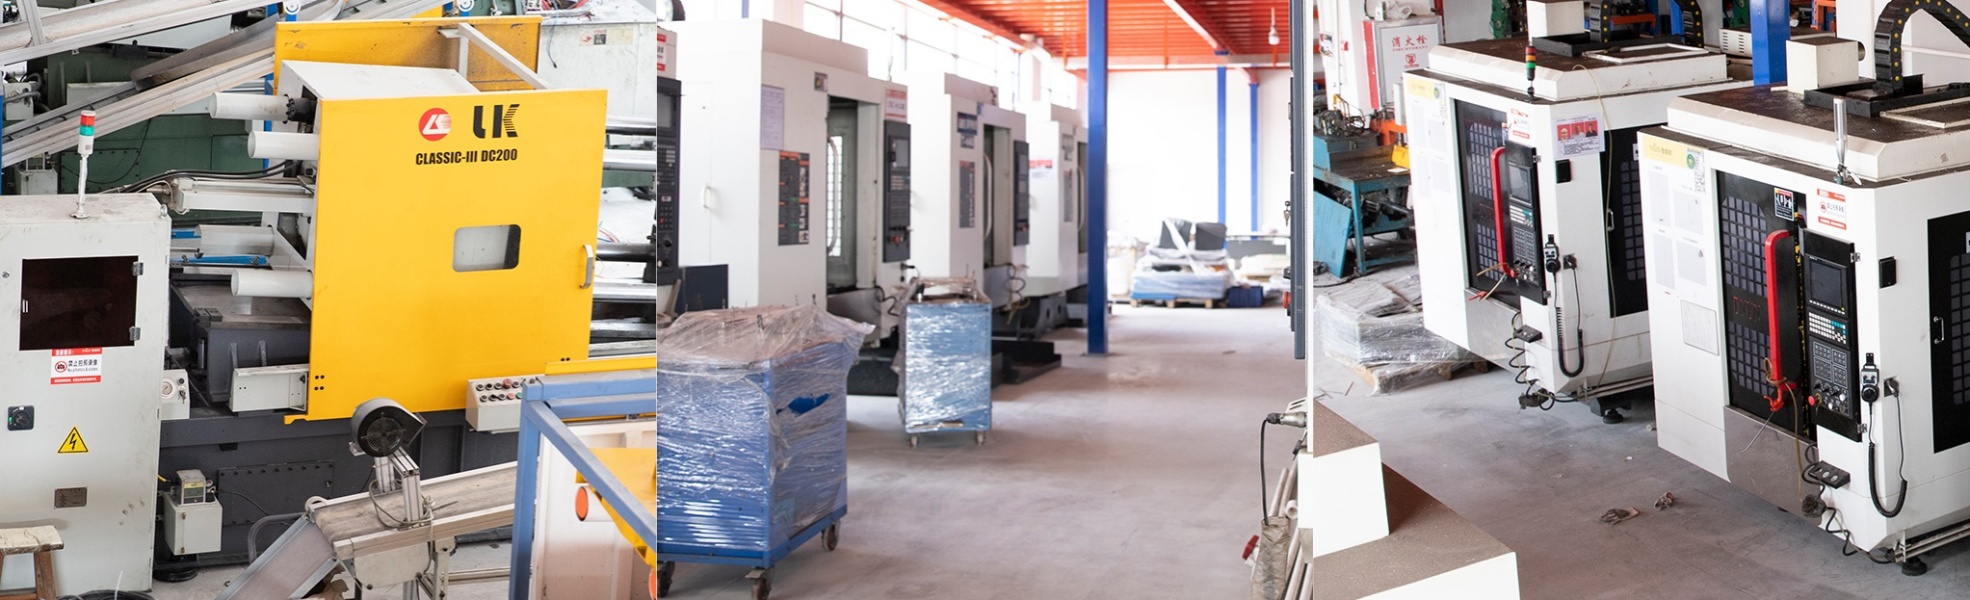
Vélvinnsla
Úrgangshlutar og steypuhlutar sem fjarlægðir eru þurfa venjulega einhverjar eftirvinnsluaðferðir, svo sem afskurð, yfirborðsmeðferð, vélræna vinnslu (borun, tappun) o.s.frv. Þessar aðferðir geta bætt yfirborðsgæði og víddarnákvæmni hlutanna til að uppfylla hönnunarkröfur.
CNC (tölustýring)
CNC ferlið notar tölvuforrit til að stjórna hreyfingu og notkun véla og getur skilvirkt og nákvæmlega lokið ýmsum skurðar-, fræsingar-, beygju-, borunar- og öðrum vinnsluverkefnum fyrir hurðarhluta.
CNC vélar geta keyrt samfellt án mannlegrar íhlutunar, sem bætir framleiðsluhagkvæmni til muna. Vinnslutími flókinna hluta styttist verulega og framleiðsluferlið minnkar verulega.
Með því að breyta forritum og verkfærum geta CNC vélar fljótt aðlagað sig að vinnsluþörfum mismunandi hluta. Þessi sveigjanleiki gerir CNC ferlið hentugt fyrir framleiðslulíkön í litlum upplögum, sérsniðin að þörfum viðskiptavina.
Pólun
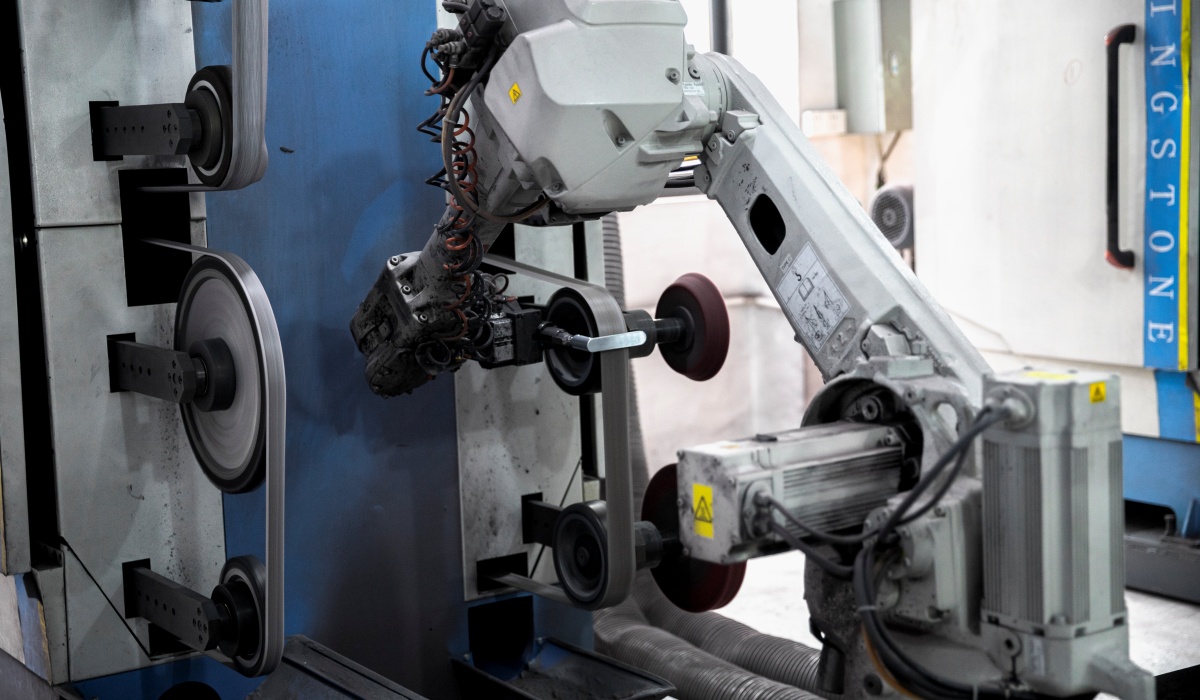
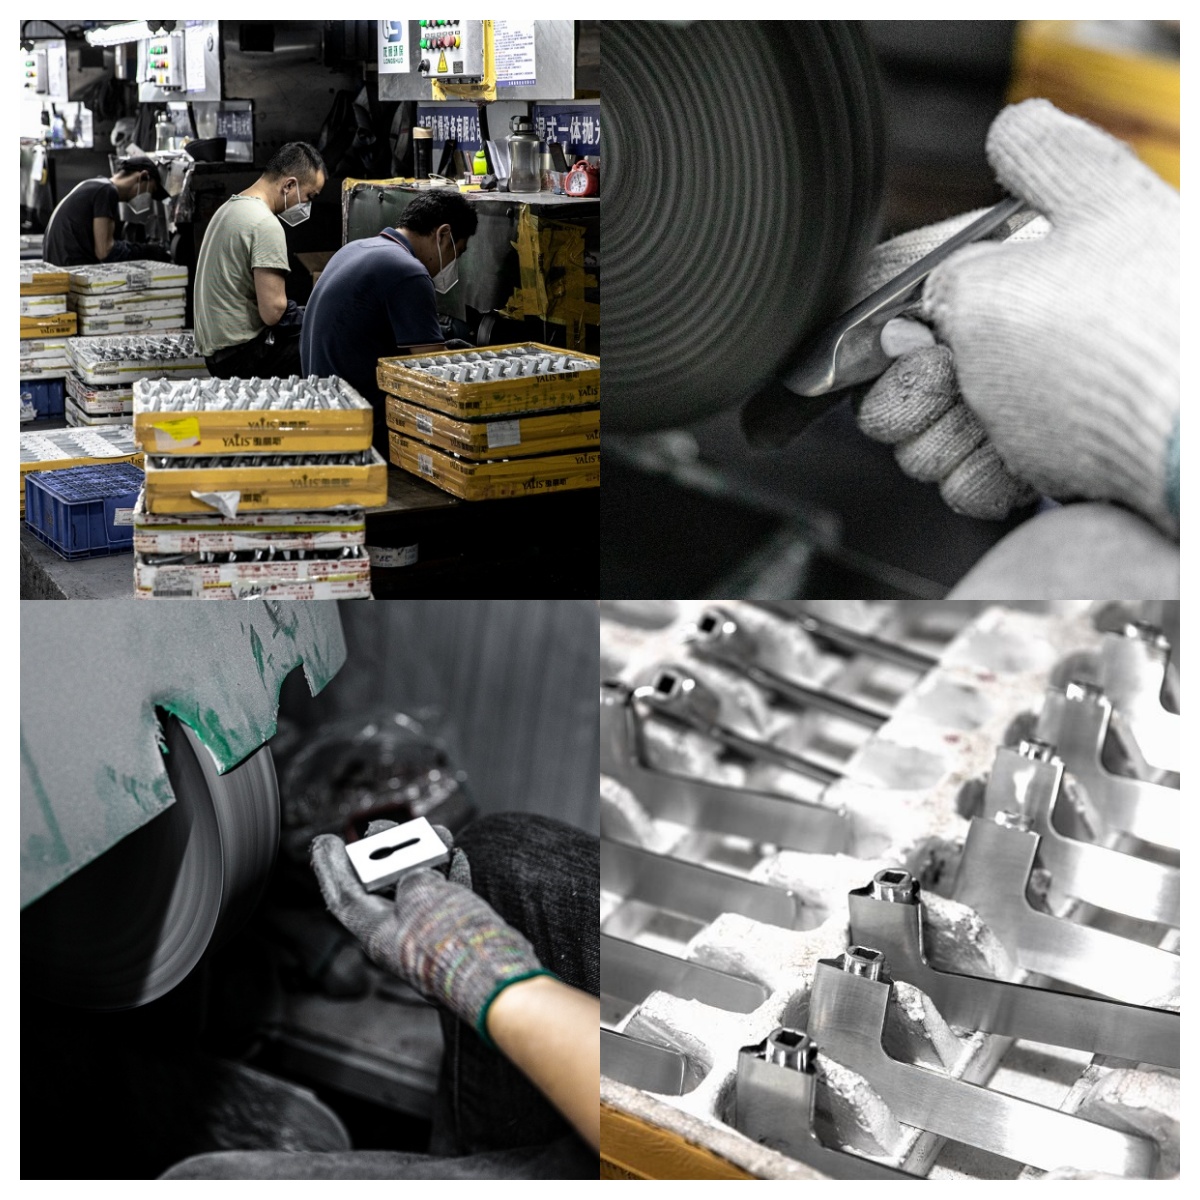
Pússun er alltaf mikilvæg. Við höfum okkar eigin pússunarverksmiðju með um 15 reyndum starfsmönnum. Fyrst og fremst notum við gróf slípibönd (stór slípikorn) til að pússa „bloss“ og „hliðmerki“. Í öðru lagi notum við fín slípibönd (smá slípikorn) til að pússa formin. Að lokum notum við bómullarhjól til að pússa glansyfirborðið. Þannig myndast ekki loftbólur og öldur við rafhúðunina.
Yfirborðsmeðferð: rafhúðun/úðamálning/anóðun
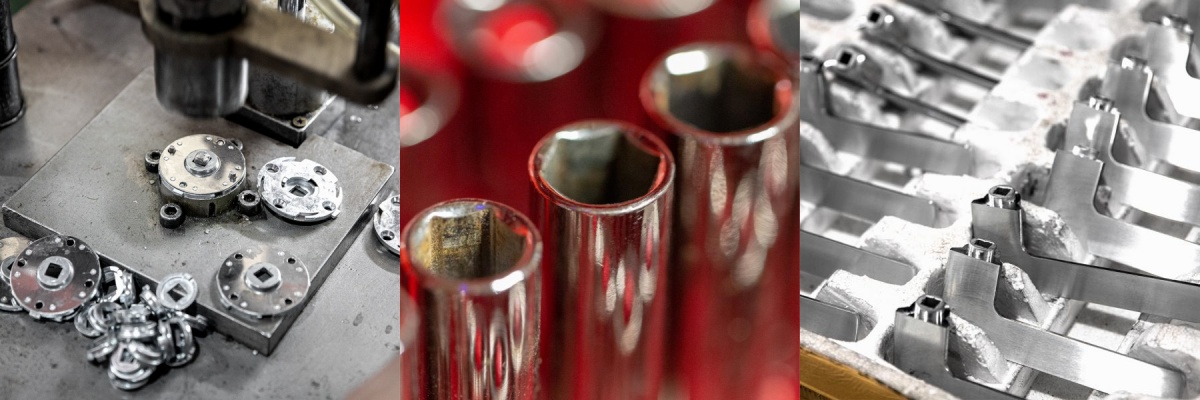
Eftir að óhreinindi á yfirborði vélbúnaðarafurðarinnar hafa verið meðhöndluð er kominn tími til að bæta við lit. Þetta ferli kallast „rafhúðun“ og varan sem hefur gengist undir þetta ferli kallast rafhúðuð hlutar.
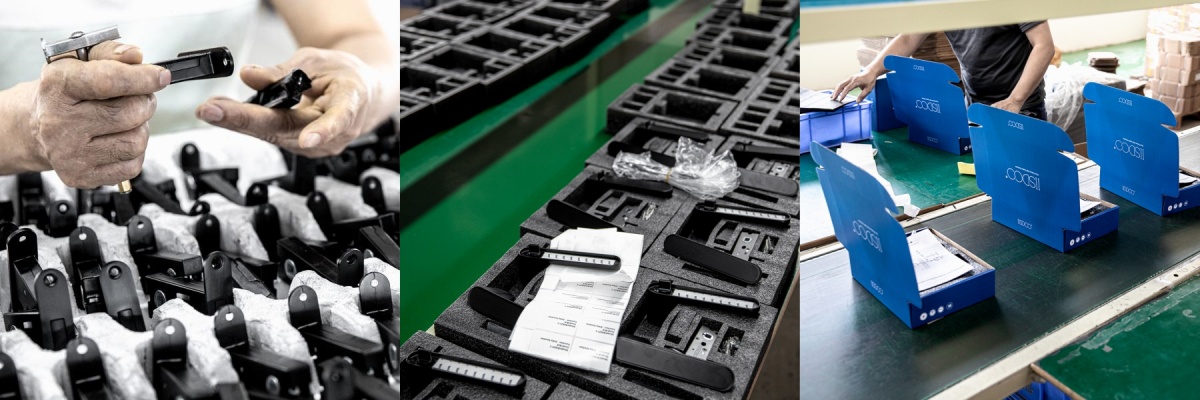
Samkoma
Samsetning handfangs og botns: Tengið handfangið og botninn saman með skrúfum eða spennum og gætið þess að tengingin milli hluta sé sterk og ekki laus.
Virkniprófun: Eftir samsetningu skal framkvæma virkniprófun á hurðarhúninum til að tryggja að snúningur, rofi og aðrar aðgerðir séu mjúkar og að ekkert klemmist.